

Disco de Aluminio para Embutición Profunda 1050 1060 1100
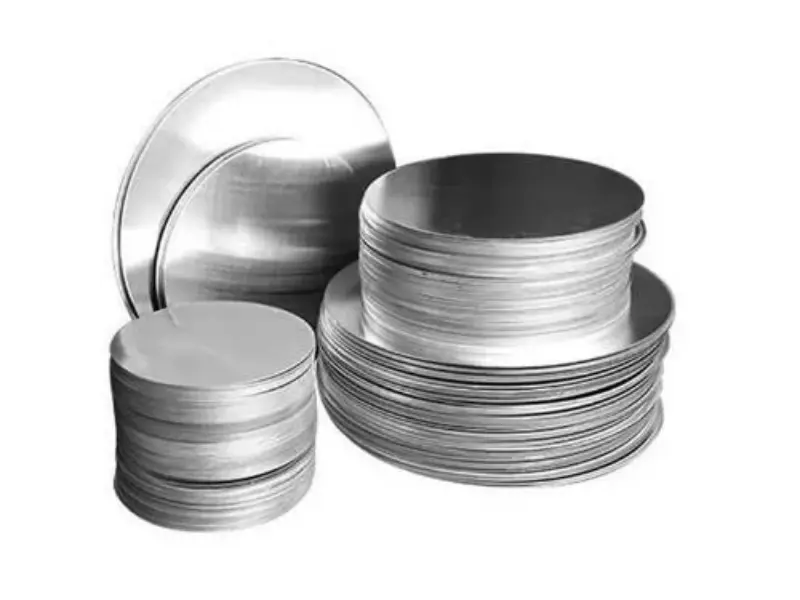
Los discos de aluminio para embutición profunda son materiales de partida esenciales para crear una vasta gama de productos metálicos sin costuras, huecos y de formas complejas.
Cuando la precisión y la conformabilidad son primordiales, los discos de aluminio fabricados con las aleaciones 1050, 1060 y 1100 se destacan como las mejores opciones.

¿Qué es el disco de aluminio para embutición profunda?
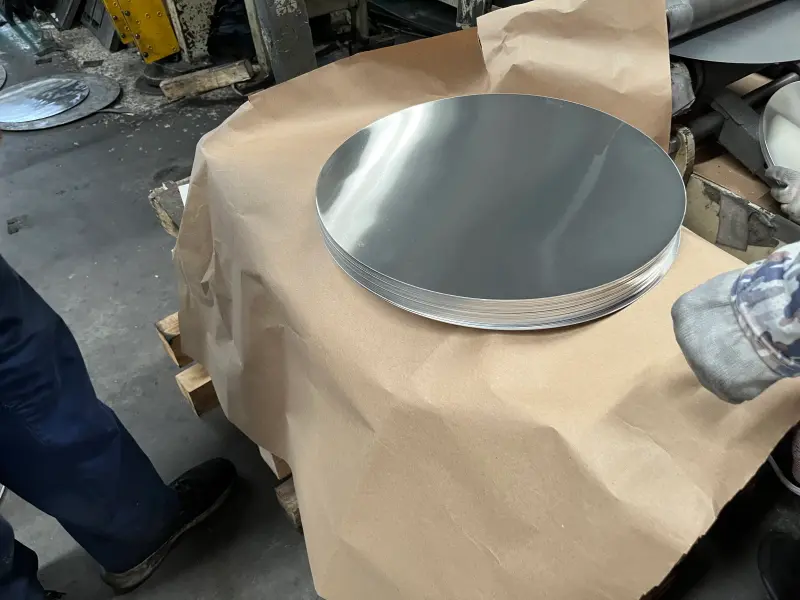
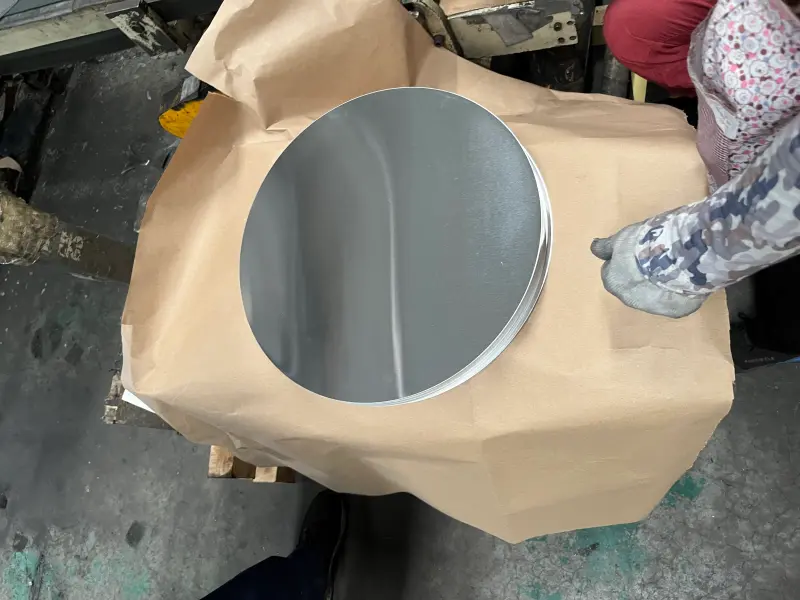
El Disco de Aluminio para Embutición Profunda 1050 1060 1100 es una lámina circular de metal cortada con precisión milimétrica. Este material está diseñado para soportar procesos de deformación mecánica en frío sin romperse. La embutición profunda transforma este disco plano en piezas huecas cilíndricas o cónicas.
Durante la fabricación, el metal se empuja dentro de una matriz mediante un punzón hidráulico o mecánico. Si el material no tiene la pureza y el grano correctos, la pieza se agrieta en los bordes.
Características Clave de las Aleaciones de Aluminio 1050, 1060 y 1100


Aunque las tres son de aluminio comercialmente puro, existen diferencias sutiles que hacen que cada una sea adecuada para necesidades específicas de embutición profunda:
- Disco de Aluminio 1050:
- Pureza: Mínimo 99.5% de Aluminio.
- Características: Excelente ductilidad, alta trabajabilidad, buena conductividad térmica. Es ampliamente utilizado cuando la alta conformabilidad es el requisito principal.
- Temple Común: O (recocido) es el más común para embutición profunda debido a su máxima suavidad.
- Disco de Aluminio 1060:
- Pureza: Mínimo 99.6% de Aluminio.
- Características: Muy similar a la 1050 pero con una pureza ligeramente mayor, ofreciendo una ductilidad y resistencia a la corrosión marginalmente mejores. A menudo se usa indistintamente con la 1050 para muchas aplicaciones de embutición profunda.
- Temple Común: O (recocido).
- Disco de Aluminio 1100:
- Pureza: Mínimo 99.0% de Aluminio (con pequeñas adiciones de cobre, hierro, silicio, etc., para mejorar ligeramente la resistencia).

Características: Buena conformabilidad, ligeramente más fuerte que la 1050 y 1060, excelente resistencia a la corrosión y buena conductividad eléctrica/térmica.
Es una aleación de uso general para embutición profunda donde se necesita un poco más de resistencia sin sacrificar mucha ductilidad.
Temple Común: O (recocido), H12, H14 (parcialmente endurecido por deformación para conformado específico).
Clasificación de los Discos de Aluminio para Embutición Profunda


Los discos de aluminio para embutición profunda se clasifican principalmente por su aleación, temple y condición de la superficie, todo lo cual influye en su idoneidad para operaciones de conformado específicas.
- Por Tipo de Aleación:
- Disco de Aluminio 1050: Mejor para máxima ductilidad.
- Disco de Aluminio 1060: Pureza ligeramente mayor, excelente conformabilidad.
- Disco de Aluminio 1100: Ligeramente más fuerte, buen rendimiento general para embutición profunda.
- Por Temple:
- Temple “O” (Recocido): Este es el temple más común y preferido para la embutición profunda, ya que el material está en su estado más blando y dúctil, lo que permite la máxima deformación sin agrietamiento.
- Temple “H” (por ejemplo, H12, H14): Estos son temples endurecidos por deformación que ofrecen mayor resistencia. Aunque es posible la embutición profunda, tienen una ductilidad reducida en comparación con el temple “O”, lo que limita la severidad de la embutición.
- Por Acabado Superficial:

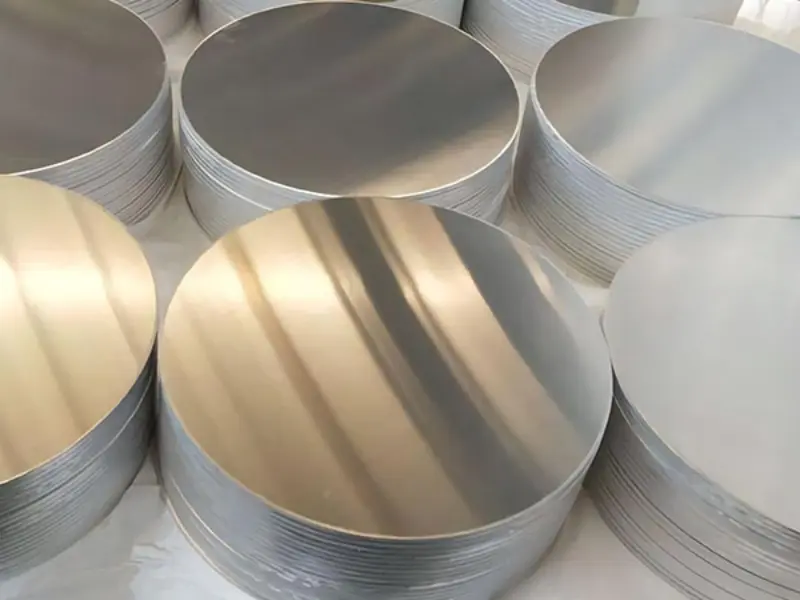
Acabado de Molino (Mill Finish): El acabado superficial natural tal como sale del laminador. Adecuado para muchas aplicaciones donde el producto final será pulido, recubierto u oculto.
Acabado Brillante (Bright Finish): Una superficie más lisa y reflectante que a menudo se logra mediante procesos de laminación específicos, ideal para aplicaciones que requieren una apariencia lustrosa.
Otros Acabados: Pueden incluir cepillado o mate, según los requisitos estéticos.
Especificaciones de Espesor y Diámetro para Discos de Aluminio para Embutición Profunda
Las dimensiones de los discos de aluminio para embutición profunda son cruciales y deben controlarse con precisión para asegurar un conformado exitoso. Los fabricantes ofrecen una amplia gama de especificaciones para satisfacer diversas necesidades de la industria.
Tabla de Especificaciones Típicas para Discos de Aluminio para Embutición Profunda:
| Tipo de Especificación | Rango / Valores Comunes | Notas de Aplicación |
|---|---|---|
| Aleación | 1050, 1060, 1100 | Alta pureza, excelentes para embutición profunda debido a su ductilidad. |
| Temple | O (Recocido) | Esencial para la máxima conformabilidad en embutición profunda. |
| Espesor (mm) | 0.3 mm – 6.0 mm | Común para utensilios de cocina, iluminación y fabricación general. |
| Diámetro (mm) | 50 mm – 1200 mm (2 pulgadas – 48 pulgadas) | Varía mucho según el tamaño de la pieza final embutida. |
| Tolerancia (mm) | +/- 0.02 mm a +/- 0.5 mm | Crítica para resultados consistentes en embutición profunda. |
| Acabado Superficial | Acabado de Molino, Acabado Brillante | Dependiendo de la estética de uso final (por ejemplo, pulido, recubrimiento). |
Nota: Los tamaños y tolerancias personalizados a menudo están disponibles por parte de los proveedores para satisfacer los requisitos específicos del proyecto.
Embalaje de Discos de Aluminio para Embutición Profunda

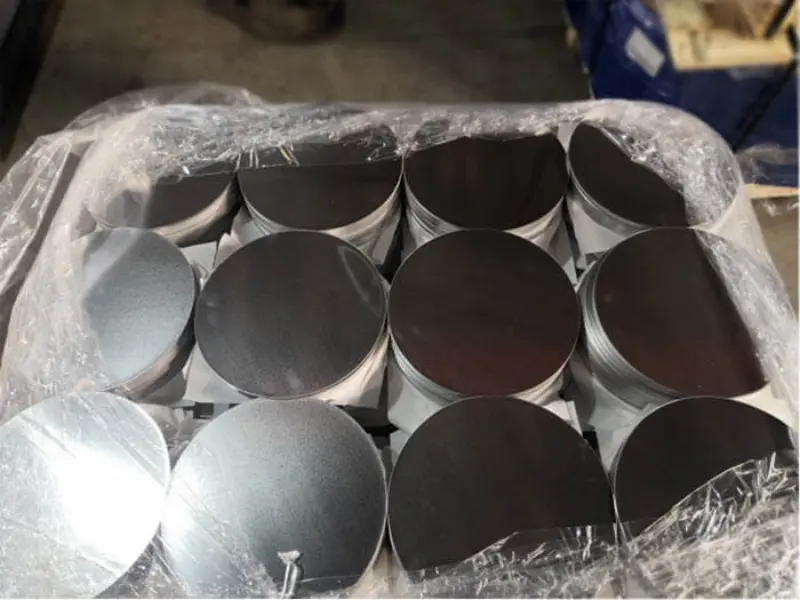
El embalaje adecuado de los discos de aluminio para embutición profunda es vital para protegerlos de daños físicos, humedad y contaminación durante el tránsito y el almacenamiento.
Cualquier defecto superficial o deformación puede comprometer el proceso de embutición profunda y la calidad del producto final.
Los métodos de embalaje estándar incluyen:
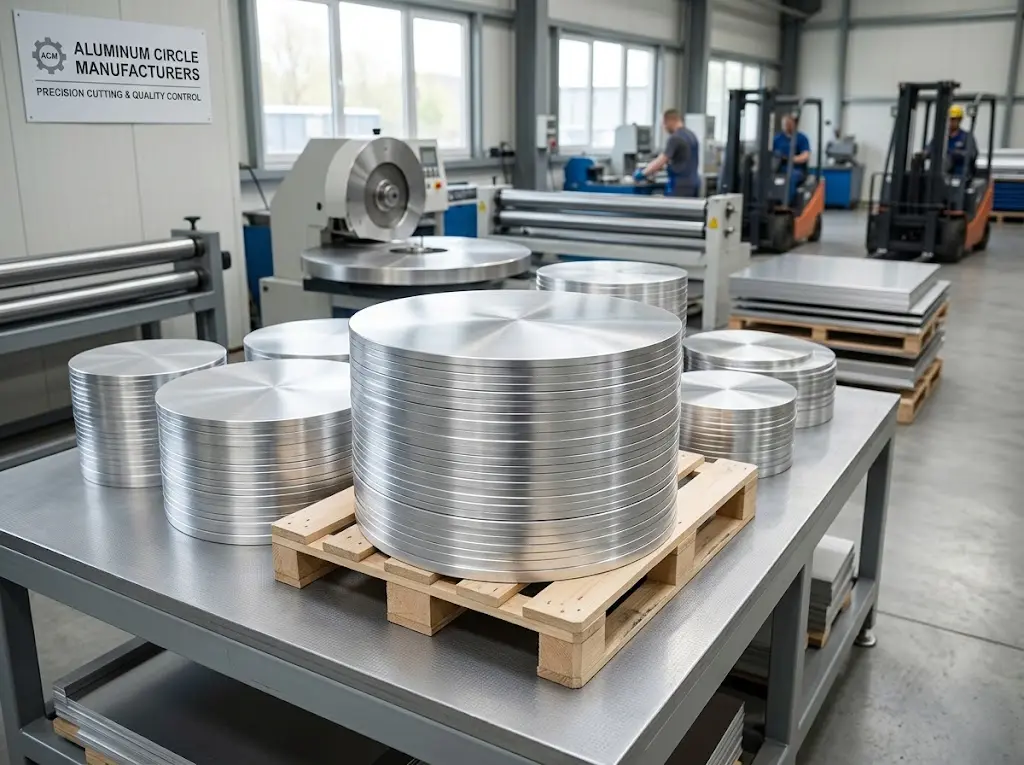
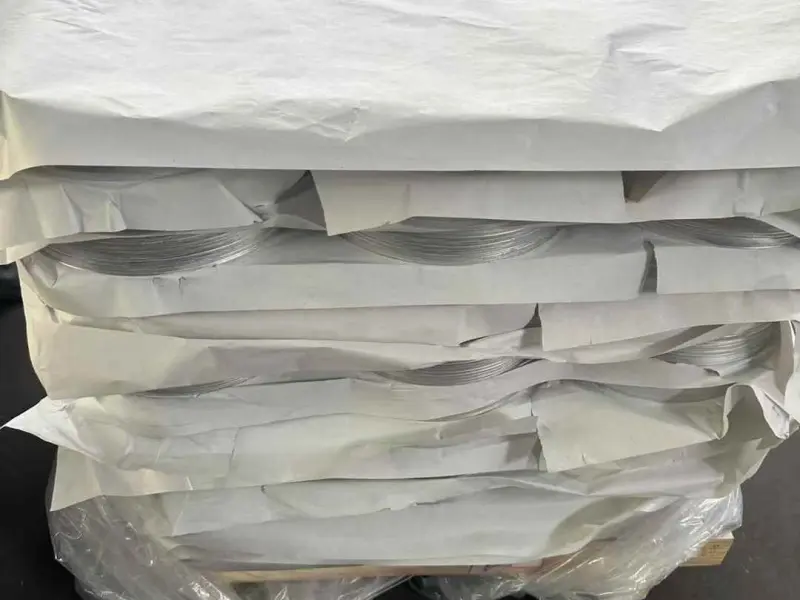
- Capas Protectoras: Los discos suelen intercalarse con papel o film protector para evitar arañazos entre las capas.
- Pallets de Madera: Pilas de discos se colocan de forma segura en pallets de madera resistentes, a menudo fumigados para envíos internacionales.
- Envoltura Impermeable: Toda la pila se envuelve en papel impermeable, film plástico o bolsas con desecante para evitar daños por humedad y oxidación.
- Flejes de Acero o Plástico: Bandas fuertes aseguran los discos al pallet, evitando movimientos y garantizando la estabilidad.
- Cajas de Madera: Para lotes más pequeños, de alto valor o sensibles, se pueden utilizar cajas de madera completas para una máxima protección.
Un embalaje eficaz garantiza que los discos de aluminio para embutición profunda 1050 1060 1100 lleguen a sus instalaciones en perfectas condiciones, listos para su procesamiento.
Aplicaciones de los Discos de Aluminio para Embutición Profunda 1050 1060 1100
La excepcional conformabilidad y otras propiedades beneficiosas de los discos de aluminio para embutición profunda de las aleaciones 1050, 1060 y 1100 los hacen indispensables en numerosas industrias:
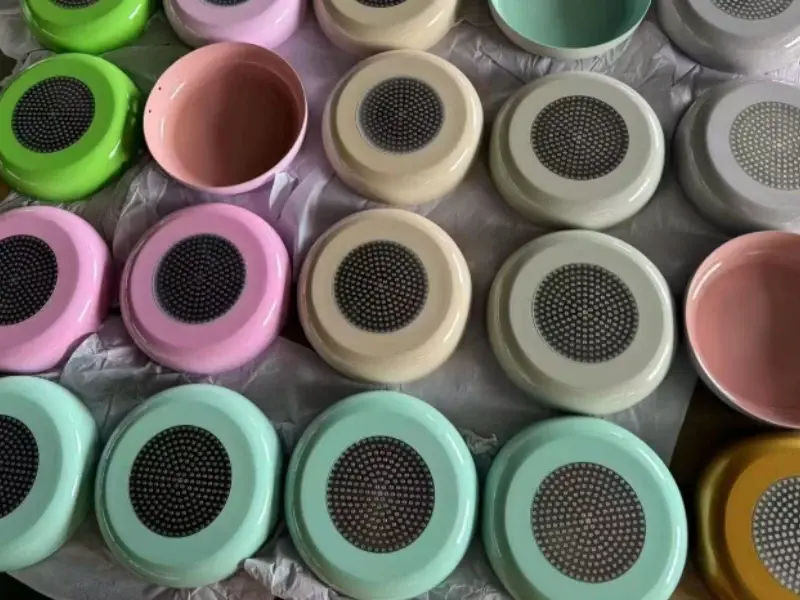
- Utensilios de Cocina:
- Ollas, sartenes y cazuelas.
- Ollas a presión y arroceras.
- Moldes y bandejas para hornear.
- Industria de la Iluminación:
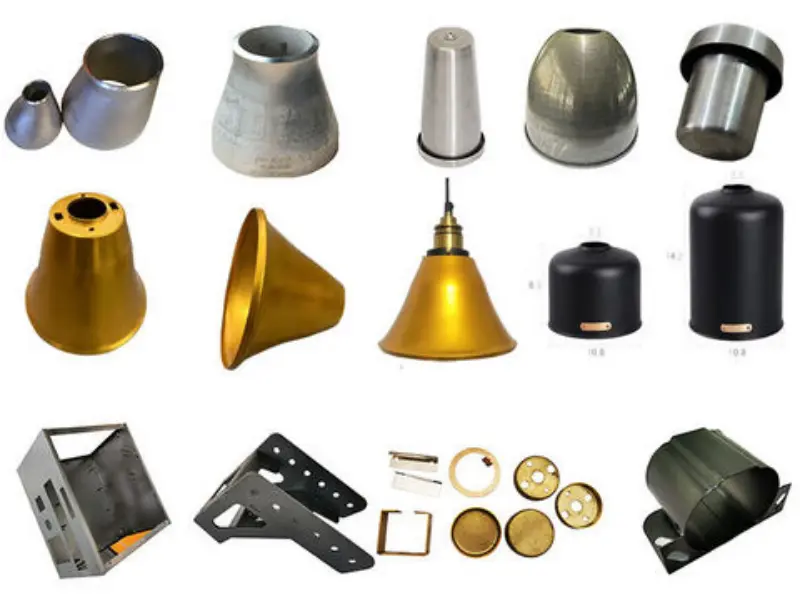
- Reflectores y pantallas de lámparas.
- Carcasas de luces LED.
- Accesorios de alumbrado público.
- Piezas de Automoción:
- Carcasas de filtros.
- Tapas de aceite y ciertos depósitos de fluidos.
- Componentes de frenos (por ejemplo, depósitos del cilindro maestro).
- Electrodomésticos:
- Cuerpos de hervidores eléctricos.
- Piezas de lavadoras.
- Componentes de aspiradoras.
- Construcción:
- Componentes de conductos de HVAC.
- Piezas de ventilación.
Embalaje:
Latas de aerosol (aunque a menudo se utilizan aleaciones de mayor resistencia para las latas mismas, estas se usan para componentes).
Contenedores de alimentos y tapas.
Otros Usos Industriales:
Carcasas de condensadores.
Intercambiadores de calor.
Componentes de aparatos químicos.
Ventajas de Usar Discos de Aluminio para Embutición Profunda 1050 1060 1100
Optar por estos discos de aluminio para embutición profunda específicos ofrece ventajas significativas:
- Alta Ductilidad: Permite formas complejas con excelente conformabilidad.
- Ligereza: Reduce el peso total de los productos finales.
- Resistencia a la Corrosión: Proporciona un rendimiento duradero, especialmente para utensilios de cocina y aplicaciones exteriores.
- No Tóxico y Grado Alimenticio: Seguro para el contacto con alimentos, lo que los hace ideales para utensilios de cocina.
- Excelente Conductividad Térmica: Eficiente para aplicaciones de calentamiento (utensilios de cocina) y disipación de calor (iluminación).
- Reciclabilidad: El aluminio es 100% reciclable, lo que apoya prácticas de fabricación sostenibles.
- Rentable: A menudo ofrece un buen equilibrio entre rendimiento y costo del material para piezas embutidas profundas.
¿Qué es la Embutición Profunda y por qué estas Aleaciones?
La embutición profunda es un proceso de conformado de chapa metálica utilizado para crear piezas tridimensionales a partir de una lámina metálica plana, como un disco de aluminio, introduciéndola en una matriz.
El metal se somete a tensión radial y compresión tangencial, lo que hace que fluya hacia la forma deseada sin romperse ni arrugarse.
El éxito de la embutición profunda depende en gran medida de la capacidad del material para sufrir una deformación plástica significativa sin fracturarse. Las aleaciones de aluminio 1050, 1060 y 1100 son ideales para este proceso debido a su:
Acabado Superficial Superior: Proporcionan una superficie lisa y limpia que es ideal para pulir, anodizar o pintar después de la formación.
Alta Pureza: Son aleaciones de aluminio comercialmente puro (generalmente más del 99% de aluminio), lo que significa que tienen muy pocos elementos de aleación que podrían obstaculizar la ductilidad.
Excelente Conformabilidad (Ductilidad): Se pueden estirar y dar forma ampliamente sin agrietarse, lo que permite embuticiones complejas y profundas.
Buena Resistencia a la Corrosión: Naturalmente resistentes al óxido, especialmente cuando se forman en productos terminados.
Ventajas del aluminio de pureza comercial en conformado en frío
El aluminio puro destaca por su ductilidad superior y su excelente comportamiento bajo presión constante. Ofrece ventajas técnicas claras para talleres de estampado y fábricas de menaje:
- Gran capacidad de deformación: Permite estiramientos verticales profundos con una sola carrera de prensa.
- Ausencia de piel de naranja: El grano fino controlado evita texturas rugosas al estirarse.
- Bajo índice de orejeado: Reduce el desperdicio de metal en el corte final superior.
- Conducción térmica uniforme: Distribuye el calor de forma rápida y pareja en toda la base.
- Facilidad de acabado superficial: Acepta anodizado, pulido mecánico y capas antiadherentes de teflón.
- Ligereza estructural: Pesa un tercio del peso del acero inoxidable tradicional.
Familias de aleaciones: 1050, 1060 y 1100
Cada variante química ofrece propiedades mecánicas particulares para diferentes tipos de estampación y conformado.
Aleación 1050: Máxima flexibilidad y fácil conformado
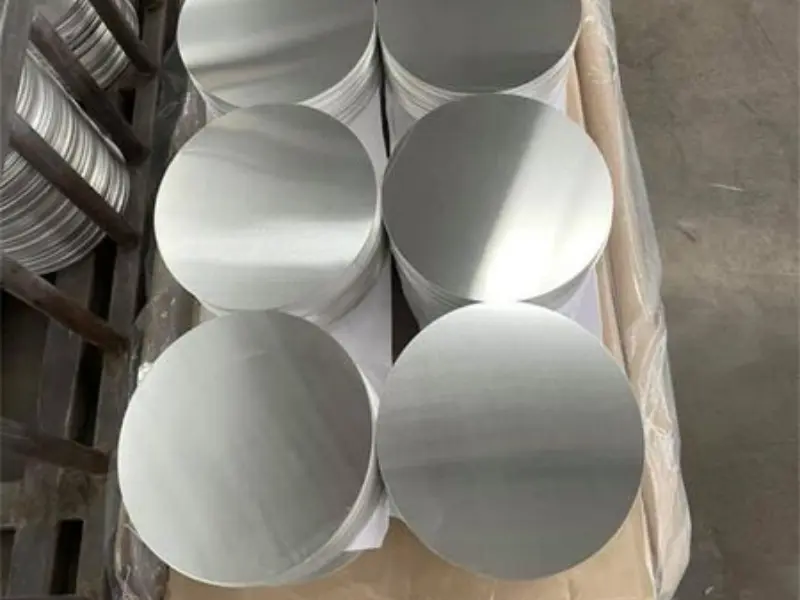
La aleación 1050 contiene un mínimo de 99.5% de aluminio puro. Es una de las más suaves y maleables del mercado.
Ofrece una conductividad térmica y eléctrica sobresaliente. Es la opción estándar para sartenes, cazos bajos y reflectores donde la fuerza requerida para embutir debe ser mínima.
Aleación 1060: Pureza superior y estiramiento extremo
Con un contenido mínimo de aluminio del 99.6%, la aleación 1060 eleva la pureza al máximo comercial. Brinda un alargamiento superior en estado recocido.
Se comporta de forma impecable en procesos de repujado al torno (spinning) y embutición súper profunda de recipientes sin costura.
Aleación 1100: Mayor resistencia mecánica y rigidez
La aleación 1100 posee un contenido de aluminio de 99.0%. Contiene ligeras trazas controladas de silicio, hierro y cobre. Estas adiciones microscópicas le otorgan una resistencia a la tracción superior a la de los discos 1050 y 1060.
Es ideal cuando el recipiente final necesita paredes más rígidas sin perder su capacidad de doblado.
Comparativa química y propiedades mecánicas
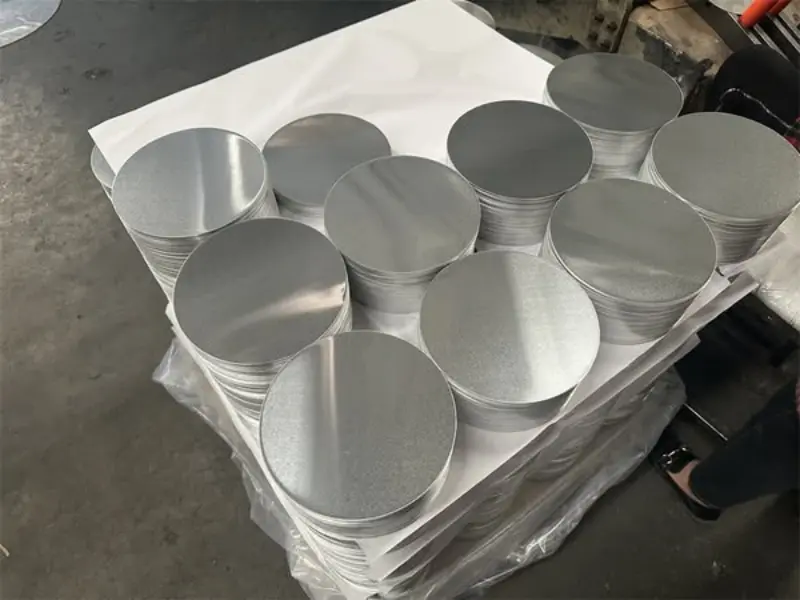
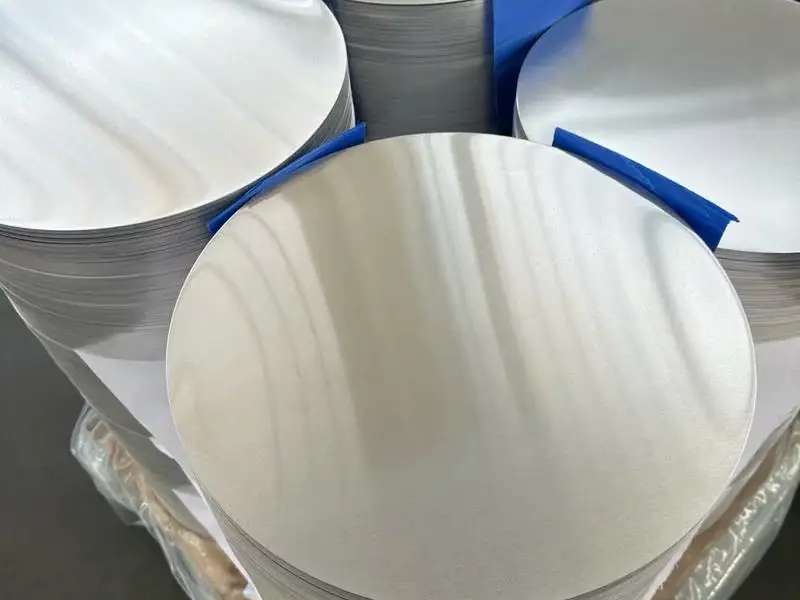
La siguiente tabla resume los valores clave entre las tres variantes en temple blando recocido (O).
| Parámetro técnico | Aleación 1050 | Aleación 1060 | Aleación 1100 |
|---|---|---|---|
| Pureza mínima de Al | 99.5% | 99.6% | 99.0% |
| Resistencia a la tracción (Rm) | 65−95 MPa | 65−95 MPa | 75−110 MPa |
| Límite elástico (Rp0.2) | 20−45 MPa | 20−45 MPa | 30−50 MPa |
| Alargamiento a la rotura (A50) | ≥35% | ≥38% | ≥30% |
| Conductividad térmica | 231 W/m⋅K | 234 W/m⋅K | 222 W/m⋅K |
| Dureza típica | 20−25 HB | 19−24 HB | 25−32 HB |
Tipos de productos y acabados disponibles en el mercado
Dependiendo del uso final y de la maquinaria disponible en fábrica, los discos se suministran con distintos tratamientos superficiales y acabados.
Discos laminados en caliente (Hot Rolled / DC)
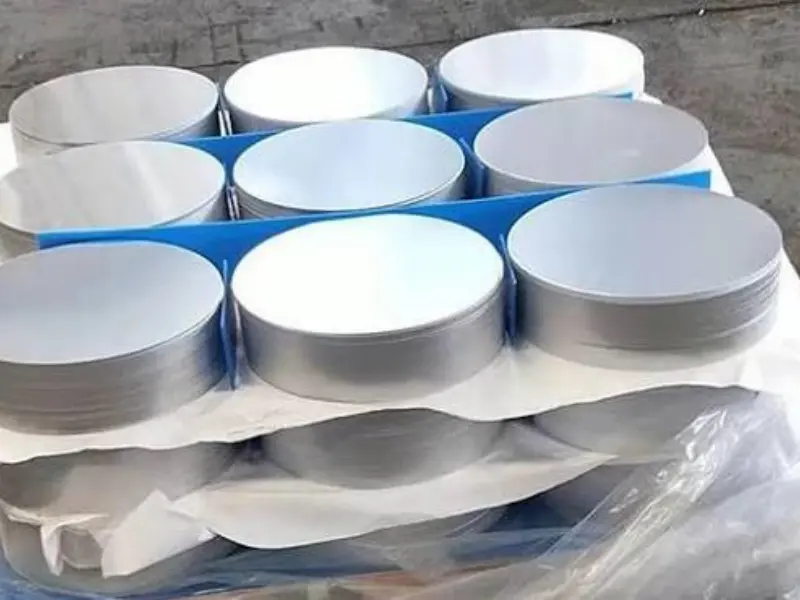
Estos discos provienen de desbastes laminados en caliente directo. Ofrecen una estructura de grano fino y regular de clase mundial.
Son los mejores para embuticiones severas con ratios de deformación altos. Soportan varias etapas de prensado sucesivas sin fisuras.
Discos de colada continua (Continuous Casting / CC)
Se fabrican a partir de bandas laminadas en frío continuo.
Tienen un coste más económico. Son adecuados para embuticiones medianas, discos de señales viales y piezas planas que requieren menor elongación plástica.
Discos con superficie tratada para antiadherente
Vienen con un desengrase profundo y un tratamiento químico o micro-rugosidad controlada. Están listos para recibir imprimaciones de politetrafluoroetileno (PTFE) o recubrimientos cerámicos en líneas automáticas.
Discos anodizables de alta pureza
Cuentan con un control riguroso de inclusiones de hierro y silicio. Al anodizarse no presentan manchas oscuras ni vetas. Se emplean en iluminación técnica, proyectores reflectantes y tapas de cosmética de alta gama.
Tabla de medidas, diámetros y calibres estándar
Los círculos de corte se adaptan a las matrices estándar del sector industrial de conformado de metal.
| Rango de diámetro | Rango de grosor | Tolerancia en diámetro | Tolerancia en grosor | Uso preferente |
|---|---|---|---|---|
| 100−300 mm | 0.40−1.20 mm | ±0.20 mm | ±0.02 mm | Tapas, vasos y botes pequeños |
| 300−600 mm | 1.00−3.00 mm | ±0.30 mm | ±0.03 mm | Ollas, cafeteras y sartenes |
| 600−900 mm | 1.50−4.50 mm | ±0.50 mm | ±0.05 mm | Paelleras y calderos grandes |
| 900−1250 mm | 2.00−6.00 mm | ±1.00 mm | ±0.08 mm | Señales viales y fondos de tanques |
El temple y estado térmico: Selección adecuada
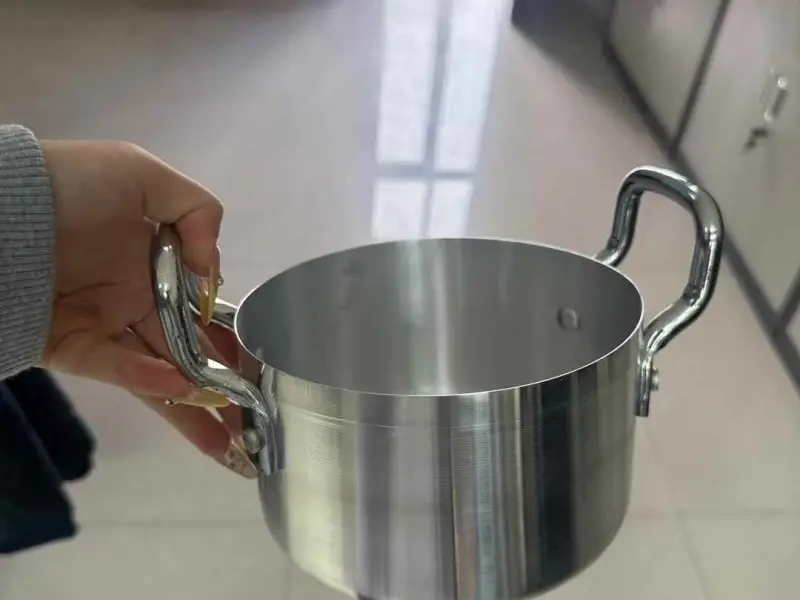
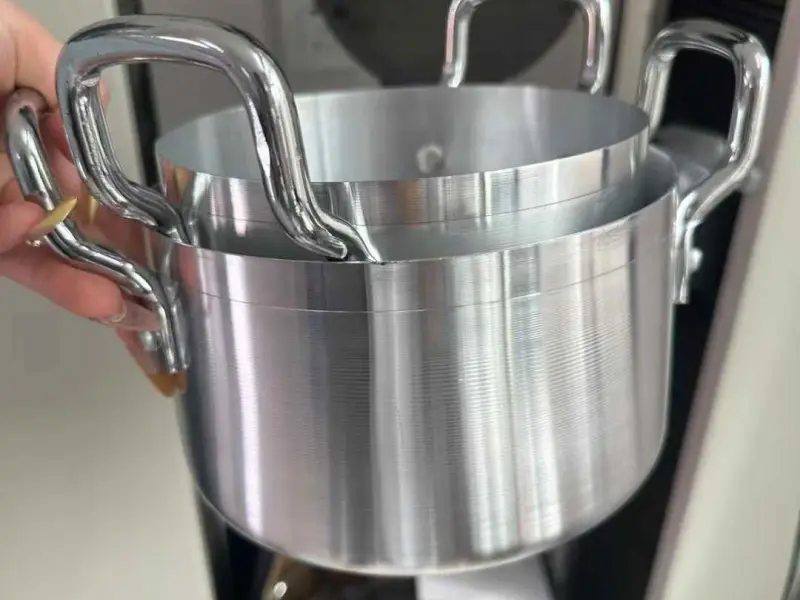
El tratamiento térmico define la maleabilidad y la dureza final de la pieza. Un temple inadecuado provoca la rotura de la base durante el golpe de embutido.
| Estado / Temple | Nivel de dureza | Comportamiento mecánico | Capacidad de conformado |
|---|---|---|---|
| Temple O (Recocido) | Muy blando (20 HB) | Máxima plasticidad y elongación | Excelente (Embutición profunda severa) |
| Temple H12 (Un cuarto duro) | Blando-medio (28 HB) | Rigidez moderada con cierta ductilidad | Media (Embutido poco profundo o doblado) |
| Temple H14 (Semiduro) | Medio (35 HB) | Resistencia elástica intermedia | Limitada (Repujado simple o prensado suave) |
| Temple H18 (Totalmente duro) | Duro (>45 HB) | Sin maleabilidad plástica | No apto para embutido (Solo piezas planas) |
Flujo del proceso: De la bobina a la pieza embutida
El camino desde la materia prima hasta la pieza terminada sigue etapas industriales estrictas:Bobina de AluminioCorte circular con matrizDisco plano sin rebabaRecocido teˊrmico controlado (Temple O)Control de grano ASTM 6-8Lubricacioˊn y embuticioˊn profundaPieza hueca final
- Paso 1: Corte de precisión. La prensa corta el disco con bordes pulidos y rectos para evitar puntos de concentración de tensiones.
- Paso 2: Tratamiento térmico en horno de atmósfera controlada. Se elimina la acritud del metal hasta alcanzar el estado O.
- Paso 3: Lubricación superficial. Se aplican aceites evanescentes o pastas de embutición para reducir la fricción en la matriz.
- Paso 4: Conformado en matriz. El punzón desciende suavemente deformando el disco hasta crear el cilindro deseado.
Campos de aplicación y usos del disco de aluminio
La combinación de ligereza, precio y ductilidad convierte al disco de aluminio en una pieza central para múltiples fábricas.
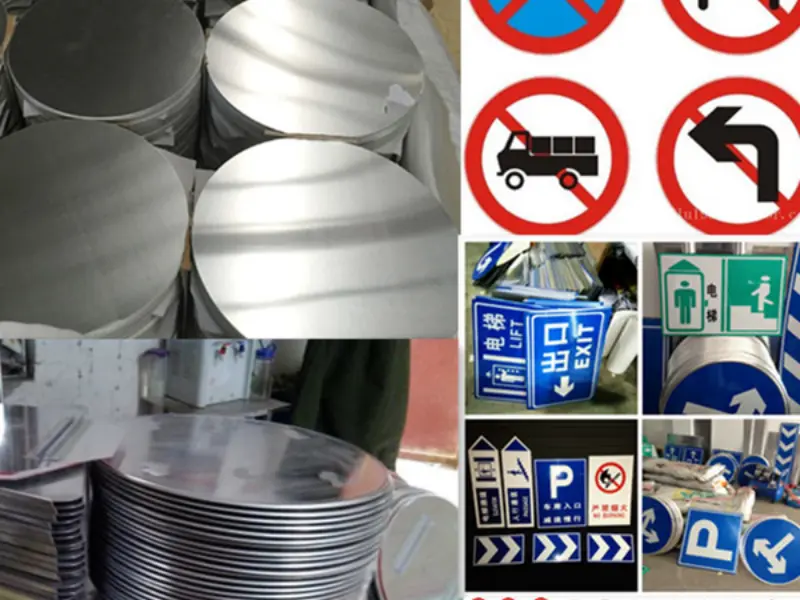
Industria de menaje y artículos de cocina
- Ollas a presión: Recipientes de gran espesor con bases seguras y resistentes.
- Sartenes para freír: Bases anchas tratadas para recibir antiadherente de teflón o cerámica.
- Cafeteras italianas: Cuerpos cónicos y bases estables para cocinas de gas y eléctricas.
- Hervidores y arroceras: Cuerpos cilíndricos interiores con paredes lisas.
- Moldes de repostería: Bandejas y cazuelas de fácil desmolde por su acabado fino.
Iluminación comercial y decorativa
- Campanas industriales LED: Disipadores y reflectores de gran diámetro para naves y talleres.
- Focos empotrables de techo: Aros exteriores pulidos o lacados en blanco.
- Pantallas de lámparas modernas: Diseños decorativos obtenidos por repujado al torno.
Industria automotriz y del transporte
- Protectores térmicos del escape: Discos estampados que desvían el calor en bajos del motor.
- Tapas de filtros de aire: Componentes circulares resistentes al calor del vano motor.
- Señalización vial y discos de tráfico: Placas circulares estandarizadas para señales de tráfico y autopistas.
Contenedores y sector químico
- Envases para aerosoles: Cuerpos de envase metálico extruidos y embutidos de una sola pieza.
- Tapas de botellas y cierres: Cápsulas precintadas para botellas de farmacia y licores.
- Bidones pequeños: Depósitos ligeros para muestras de aceites y productos químicos.
Comparativa: Aluminio 1050/1060/1100 frente a aleación 3003
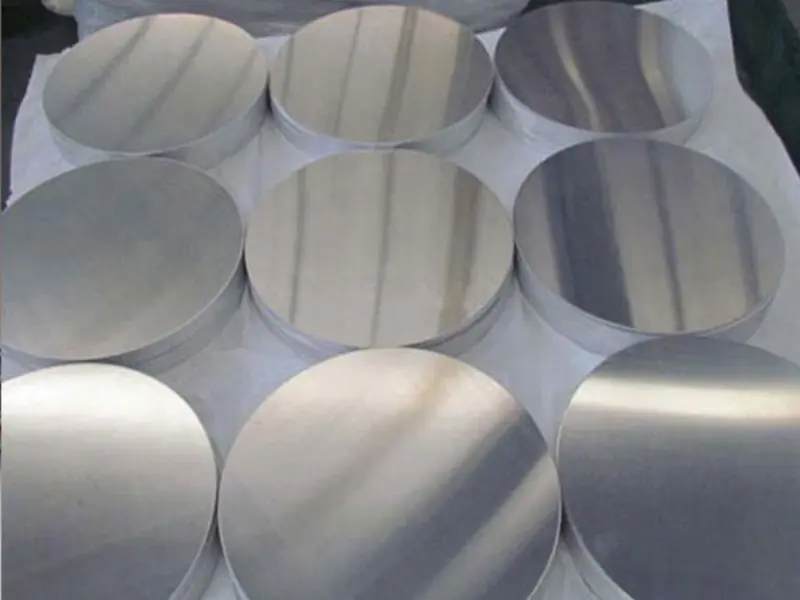
Muchos compradores dudan entre las aleaciones de la serie 1000 y la aleación al manganeso 3003. Veamos sus diferencias técnicas:
| Característica | Series 1050 / 1060 / 1100 | Aleación 3003 |
|---|---|---|
| Elemento principal | Aluminio puro (≥99.0%) | Manganeso (1.0−1.5% Mn) |
| Resistencia mecánica | Moderada | 20%−30% superior a la serie 1000 |
| Facilidad de embutición profunda | Excepcional en un solo paso | Muy buena, pero requiere mayor tonelaje de prensa |
| Conductividad térmica | Muy alta (>220 W/m⋅K) | Media (160 W/m⋅K) |
| Precio por tonelada | Más accesible y competitivo | Ligeramente superior |
| Uso más habitual | Sartenes estándar, lámparas, menaje común | Ollas industriales reforzadas, termos, calderería |
Control de calidad para evitar fallos en la prensa
Para garantizar un prensado continuo sin paradas de línea, los discos deben cumplir tres parámetros esenciales:
Control de grano metalográfico
El tamaño de grano debe situarse entre los grados ASTM 6 y 8. Si el grano es demasiado grande (>5), la superficie de la pieza estirada mostrará estrías rugosas parecidas a la cáscara de naranja. Si es demasiado fino (<9), el metal pierde capacidad de estiramiento y se rompe.
Índice de orejeado reducido (Earing rate)
Cuando un disco se embute, los bordes superiores pueden formar picos irregulares llamados “orejas”. Un buen disco para embutición profunda mantiene la tasa de orejeado por debajo del 2%. Esto ahorra cortes de refilado y ahorra dinero en chatarra.
Acabado superficial y cantos
Los bordes del disco deben estar libres de virutas, rebabas o mordeduras de cuchilla. Los cortes limpios evitan que surjan grietas perimetrales durante el primer impacto de la prensa sobre la matriz de embutición.
Preguntas frecuentes


¿Por qué se utiliza el temple O para embutición profunda?
El temple O corresponde al estado totalmente recocido. En este estado, los átomos del aluminio están libres de tensiones mecánicas internas. Esto otorga al metal un alargamiento superior al 35%, permitiendo que fluya dentro del molde sin fracturarse.
¿Cuál es la diferencia real entre el disco 1050 y el 1060 en fábrica?
La diferencia radica en el 0.1% de pureza. El disco 1060 es ligeramente más puro y ofrece un estiramiento marginalmente superior. Esto lo hace preferible para repujado manual de piezas muy altas o reflectores de luz de máxima reflectividad.
¿Se pueden solicitar discos con film protector de polietileno?
Sí. Para piezas que no deben rayarse durante el estampado o el transporte, los discos se entregan con una película de plástico protector desmontable por una o dos caras.
¿Qué lubricante se recomienda usar durante el estampado?
Se suelen usar aceites minerales ligeros, emulsiones de corte solubles en agua o ceras secas sintéticas. El lubricante reduce el calor por fricción entre el disco y la matriz y evita que el aluminio se adhiera a la pared de acero.

